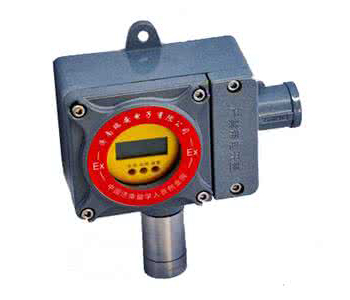
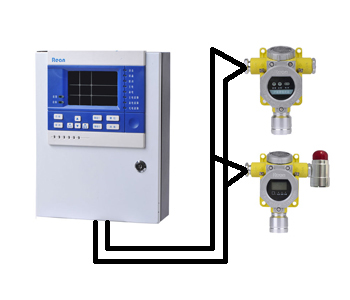
气体报警器是工矿企业、仓储车间、化工场地等场景的核心安全预警设备,可实时监测可燃、有毒有害气体浓度,防范爆炸、中毒、窒息等安全事故。报警器触发报警后,严禁慌乱处置或盲目操作,必须严格遵循标准化、规范化流程操作,快速控险、消除隐患,保障人员及设备安全。以下是行业通用的标准闭环处置流程。
第一,冷静核查,区分报警类型。现场人员听到报警声响后,第一时间停止手头作业,保持镇定,快速查看报警器屏幕数据、报警点位及报警等级,精准区分是真实气体泄漏报警、设备故障报警还是误报。若数值异常飙升、周边伴随异味、雾气,判定为真实泄漏;若数值归零、无异常环境特征,大概率为设备故障、电磁干扰导致的误报,初步核查结果需即时记录。
第二,即刻疏散,划定警戒区域。确认真实报警后,立即启动现场应急预案,组织周边作业人员有序撤离至上风处安全区域,严禁滞留、围观。同时快速划定警戒范围,禁止无关人员、车辆进入,严控火源源头,现场严禁开关电器、插拔设备、动用明火,杜绝静电、火花引发爆炸燃烧风险,从源头规避二次事故。
第三,通风降浓,排查泄漏点位。人员撤离警戒后,在确保安全的前提下开启防爆通风设备、开窗通风,加速空气流通,稀释现场超标气体浓度。通风过程中,工作人员需佩戴防毒面具、防护手套等专业防护用具,逐点排查管道、阀门、设备接口等易泄漏部位,精准定位泄漏源头。
第四,上报备案,专业闭环处置。排查出隐患后,第一时间向现场负责人、安全管理部门上报,清晰说明报警位置、气体类型、浓度数值、泄漏情况。轻微泄漏可由持证人员采取封堵、堵漏、关停设备等应急措施;重大泄漏需立即停机停产,联动专业应急人员处置,严禁违规强行作业。
第五,复检清零,记录归档复盘。待气体浓度降至安全标准、隐患彻底消除后,持续监测数值稳定,方可解除警戒、恢复作业。最后规范填写报警处置台账,记录报警时间、原因、处置过程及整改结果,定期复盘分析,同时对故障设备及时检修校准,保障报警器正常运行。
